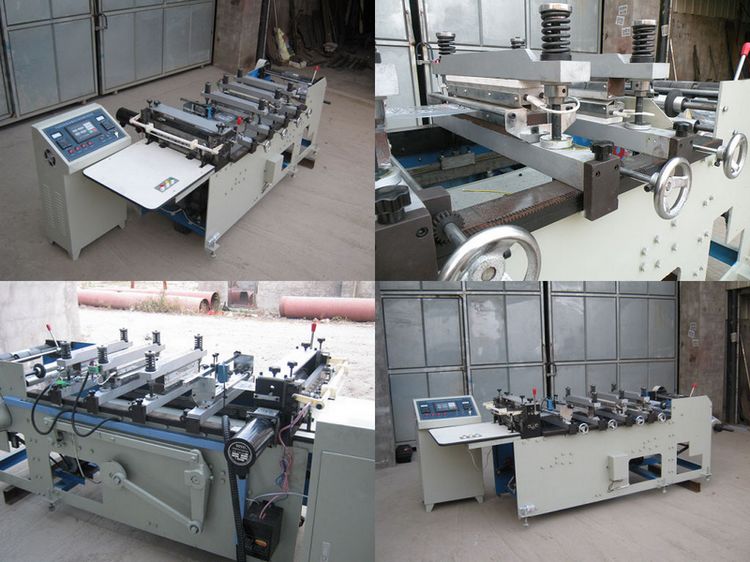
制袋機制袋基本技能大匯總 制袋人員必備指南
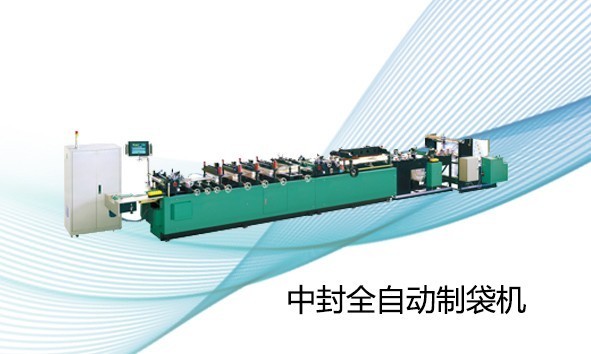
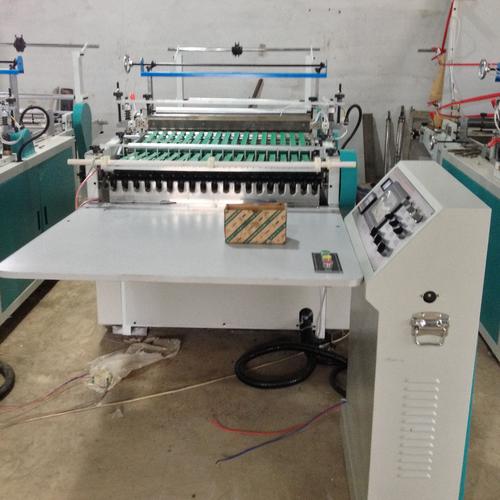
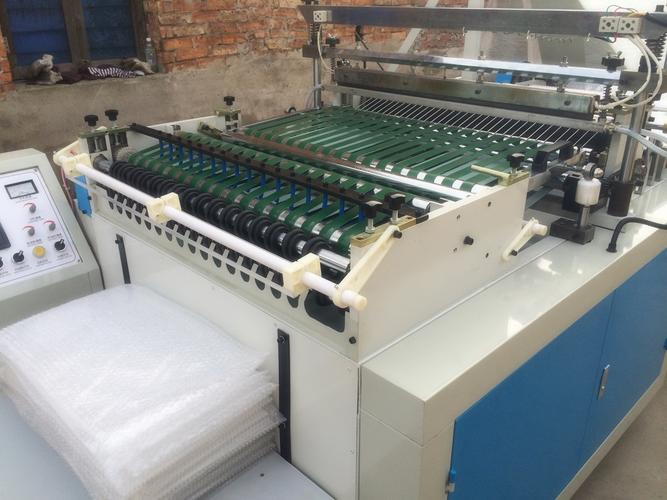
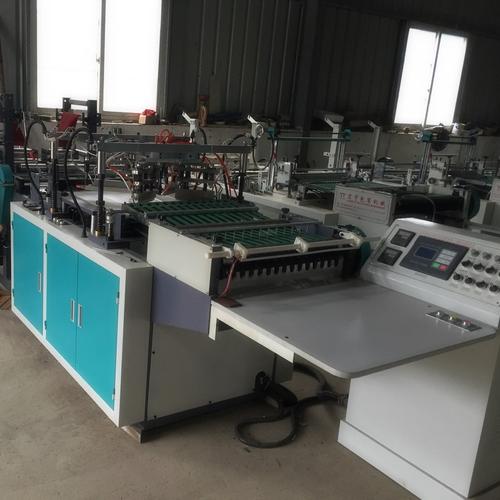
在軟包裝行業中,制袋是連接印刷、復合與終端產品成型的關鍵環節。一臺性能優良的制袋機配合操作人員扎實的基本技能,直接決定了袋子的成品率、美觀度與使用性能。本文圍繞制袋機制袋的核心技能展開系統梳理,為制袋人員提供一份實用的操作寶典。\n\n一、制袋前的準備工作技能\n\n1. 設備點檢與參數核對\n操作人員需在開機前完成制袋機的日常點檢,包括溫控系統、氣路系統、傳動系統及光電跟蹤系統是否正常。根據生產指令單核對袋型規格、材料結構、厚度及數量,確保參數設置準確無誤。\n\n2. 材料確認與上料\n核對卷膜的電暈面、印刷面及復合強度,檢查卷膜是否有皺褶、暴筋、劃傷等缺陷。上料時注意卷膜方向與設備走向一致,張力設定遵循“先松后緊、逐級遞增”原則,避免材料拉伸變形。\n\n3. 模具與刀具安裝\n根據袋型選擇對應的熱封刀、切刀和打孔模具。安裝時確保刀具平行度與間隙符合工藝要求,熱封刀表面清潔無殘膠,并根據材料厚度調整封刀壓力。\n\n二、制袋過程核心操作技能\n\n1. 張力控制技能\n張力是制袋質量的生命線。放卷張力過大易導致材料拉伸、熱封后回縮起皺;過小則造成材料跑偏、打皺。操作人員需根據材料厚度與機器速度動態調整張力,保持放卷、牽引、收卷三段張力協調穩定。\n\n2. 溫度與壓力調節技能\n熱封溫度、壓力與時間稱為熱封三要素。不同材料結構(如PET/PE、PA/PE、AL/PE)所需熱封參數差異顯著。技能要點在于:先憑經驗設定基準值,再通過試封樣品檢測封口強度,用“調溫為主、調壓為輔”的方式逐步尋優,避免溫度過高導致封口起泡或材料收縮。\n\n3. 光電跟蹤與糾偏技能\n制袋機依賴光電眼識別印刷光標,操作人員需熟練掌握光標靈敏度調節與電眼位置校準技能。當出現袋長誤差或圖案偏移時,應優先檢查光電頭清潔度、光標對比度及跟蹤靈敏度,而非盲目調整牽引參數。\n\n4. 袋型切換與調機技能\n從三邊封到中封、從拉鏈袋到站立袋,不同袋型調機重點各異。通用技能包括:按袋型圖核對各工位位置、調整封刀間隙、校準切刀位置、檢查打孔與易撕口位置等。調機后須先低速試運行,確認袋長、封口尺寸及圖案對位無誤后再提速。\n\n5. 在線質量檢驗技能\n制袋人員應具備“手摸、眼看、尺量”的快速檢驗能力:手摸封口是否平整無虛封,眼看圖案是否有刀線偏差或熱封壓傷,尺量袋長、寬及封口寬度是否符合公差。每批次首件確認與過程巡檢缺一不可。\n\n三、常見問題處理技能\n\n1. 封口不良處理\n封口不牢或起皺時,按“溫度—壓力—材料—冷卻”順序排查:先測實際封刀溫度與顯示值偏差,再檢查封刀平整度與壓力均勻性,其次確認材料表面是否污染或電暈值不足,最后檢查冷卻輥是否有效降溫。\n\n2. 制袋尺寸偏差處理\n袋長不穩或長度誤差累積,重點檢查牽引膠輥是否打滑、光電跟蹤是否穩定、材料是否在運行中拉伸變形。常見技能技巧是用光標測量法判定實際誤差走向,針對性調整牽引補償。3. 材料走偏與打皺處理\n走偏多與放卷張力不均、導輥不平行或材料本身荷葉邊有關。處理步驟為:先校正放卷糾偏系統,再用水平尺檢查各導輥平行度,最后降溫低速運行觀察。打皺則需從張力匹配、熱封溫度及壓輥壓力三個維度綜合判斷。W四、安全與保養技能\n1.安全操作規范\n制袋機屬高速運轉設備,操作人員必須遵守“斷電調刀、安全防護、防止夾手”的原則。調刀或清輥時必須切斷動力源并掛牌警示,設備運行時嚴禁身體部位進入運動區域。\n2.日常維護技能\n每班清潔熱封刀與硅膠板殘膠,定期檢查切刀磨損與同步帶張緊度,按周期為傳動部件潤滑。建立設備點檢記錄,發現異常及時報修,避免小隱患演變為大故障。N\n制袋機再先進,最終決定品質的仍是操作人員的技能水7平與責任意識。從張力調7節到溫度尋優,從光電校F準到質量問題排查F,每一項技能都來自實踐中F的反復熟F練與系統。希望這份制袋技F能匯總能成為制袋人員的日常工F作手冊,助力實現高效率、高F品質的穩定生產。F-FNFNFN F F '],
如若轉載,請注明出處:http://m.dysdz.cn/product/8.html
更新時間:2026-11-09 12:26:56